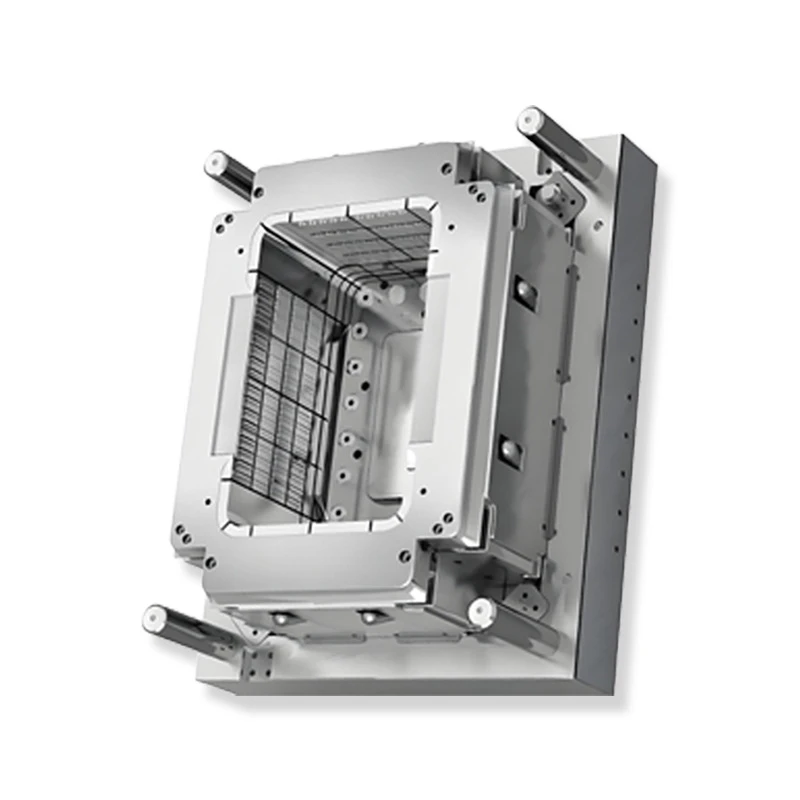
Il rapporto tra la base dello stampo e la lega di pressofusione è un aspetto cruciale che incide in modo significativo sulla qualità complessiva, sull'efficienza e sul rapporto costo-efficacia del processo di pressofusione. In qualità di fornitore di basi per stampi per pressofusione, ho assistito in prima persona a come questi due elementi interagiscono e si influenzano a vicenda.
Compatibilità dei materiali
Uno degli aspetti fondamentali del rapporto tra la base dello stampo e la lega per pressofusione è la compatibilità dei materiali. Diverse leghe per pressofusione hanno proprietà fisiche e chimiche distinte, come punto di fusione, fluidità, velocità di ritiro e corrosività. La base dello stampo deve essere realizzata in un materiale in grado di resistere alle condizioni imposte dalla specifica lega di pressofusione.
Ad esempio, le leghe per pressofusione di alluminio sono ampiamente utilizzate grazie alla loro leggerezza, all'elevato rapporto resistenza/peso e alla buona resistenza alla corrosione. Le leghe di alluminio hanno tipicamente un punto di fusione intorno a 660°C. Un materiale di base adatto per la pressofusione dell'alluminio deve avere un'elevata resistenza al calore, una buona conduttività termica e un'adeguata resistenza meccanica alle alte temperature. Gli acciai per utensili, come H13, sono comunemente usati come materiali di base per stampi per la pressofusione dell'alluminio. L'acciaio H13 ha un'eccellente resistenza alle alte temperature, tenacità e resistenza alla fatica termica, che può resistere efficacemente ai ripetuti cicli di riscaldamento e raffreddamento durante il processo di pressofusione delle leghe di alluminio [1].
D'altra parte, le leghe per pressofusione di zinco hanno un punto di fusione più basso, solitamente intorno a 420 - 430°C. I requisiti della base dello stampo per la pressofusione di zinco sono relativamente meno rigorosi rispetto a quelli dell'alluminio. Tuttavia, la base dello stampo deve comunque avere una buona stabilità dimensionale e resistenza all'usura. In alcuni casi, acciai per utensili più economici o anche alcuni tipi di leghe di alluminio possono essere utilizzati come basi per stampi per la pressofusione di zinco, a seconda del volume di produzione e dei requisiti di qualità.
Dilatazione e contrazione termica
L'espansione e la contrazione termica sono fattori critici nel processo di pressofusione. Quando la lega fusa per pressofusione viene iniettata nella cavità dello stampo, trasferisce una grande quantità di calore alla base dello stampo. Sia la lega di pressofusione che il materiale della base dello stampo si espanderanno a causa dell'aumento della temperatura. Dopo che la fusione si è solidificata e si è raffreddata, si contrarranno.
Se i coefficienti di dilatazione termica della base dello stampo e della lega per pressofusione sono significativamente diversi, possono verificarsi diversi problemi. Ad esempio, grandi differenze nell'espansione termica possono causare uno stress eccessivo all'interfaccia tra la cavità dello stampo e il getto. Questa sollecitazione può causare crepe nella fusione o danni alla superficie dello stampo. Pertanto è fondamentale selezionare un materiale base dello stampo con un coefficiente di dilatazione termica il più vicino possibile a quello della lega per pressofusione.
Ad esempio, quando si effettua la pressofusione con leghe di magnesio, che hanno coefficienti di dilatazione termica relativamente elevati, la scelta del materiale di base dello stampo diventa cruciale. È necessario prestare particolare attenzione all'adattamento alle caratteristiche di dilatazione termica per ridurre al minimo il rischio di difetti di fusione e danni allo stampo.
Finitura superficiale e resistenza all'usura
La finitura superficiale della base dello stampo ha un impatto diretto sulla qualità della superficie delle parti pressofuse. La lega fusa per pressofusione scorre contro la superficie dello stampo durante il processo di iniezione. Una superficie liscia dello stampo può aiutare la lega a fluire in modo più uniforme e ridurre la formazione di difetti superficiali, come porosità, chiusure fredde e superfici ruvide sui getti.
Inoltre, la base dello stampo deve avere una buona resistenza all'usura. Poiché il processo di pressofusione prevede l'iniezione ripetuta della lega fusa, la superficie dello stampo è soggetta a grave usura dovuta al flusso del metallo, all'iniezione ad alta pressione e all'azione abrasiva di eventuali particelle solide nella lega. Una base dello stampo con scarsa resistenza all'usura svilupperà rapidamente irregolarità superficiali, che verranno trasferite alle parti fuse, degradandone la qualità.
Per alcune leghe per pressofusione ad alte prestazioni, come le leghe a base di rame, i requisiti di resistenza all'usura per la base dello stampo sono estremamente elevati. In tali casi, è possibile applicare alla base dello stampo tecniche avanzate di trattamento superficiale, come la nitrurazione o il rivestimento con materiali duri come il nitruro di titanio (TiN), per migliorarne la resistenza all'usura [2].
Considerazioni sulla progettazione
Il design della base dello stampo dipende anche dalle proprietà della lega per pressofusione. Ad esempio, il sistema di colata nella base dello stampo è progettato in base alla fluidità della lega di pressofusione. Le leghe con migliore fluidità possono utilizzare sistemi di colata più complessi per ottenere un riempimento uniforme della cavità dello stampo. Al contrario, le leghe con scarsa fluidità possono richiedere sistemi di iniezione a sezione trasversale più semplici e più grandi per garantire un riempimento adeguato.
Anche il modello di solidificazione della lega per pressofusione influisce sul design della base dello stampo. Alcune leghe solidificano più velocemente, il che potrebbe richiedere che la base dello stampo abbia un sistema di raffreddamento più efficiente per garantire una solidificazione rapida e uniforme del pezzo fuso. Per le leghe con un lungo tempo di solidificazione, la progettazione dello stampo può concentrarsi sulla riduzione al minimo della perdita di calore durante le prime fasi di riempimento per evitare una solidificazione prematura.
Implicazioni sui costi
La scelta della lega per pressofusione e del materiale di base dello stampo ha implicazioni significative in termini di costi. Le leghe per pressofusione ad alte prestazioni, come alcune leghe speciali di alluminio o magnesio, possono essere costose. Allo stesso tempo, anche i materiali base adatti per queste leghe, che spesso hanno proprietà avanzate come la resistenza alle alte temperature e l'eccellente resistenza all'usura, sono costosi.
Tuttavia, l'utilizzo della giusta combinazione di lega per pressofusione e base dello stampo può portare a risparmi sui costi a lungo termine. Una base dello stampo e una lega ben abbinati possono ridurre il numero di pezzi fusi difettosi, aumentare la durata dello stampo e migliorare l'efficienza produttiva complessiva. Ad esempio, sebbene una base per stampo in acciaio per utensili di alta qualità possa essere inizialmente più costosa, la sua lunga durata può compensare il costo nella produzione di volumi elevati.
Le nostre offerte come fornitore di basi per stampi per pressofusione
Come aBase per stampo per pressofusionefornitore, comprendiamo l'intricata relazione tra la base dello stampo e la lega per pressofusione. Offriamo un'ampia gamma di soluzioni di basi di stampo progettate per soddisfare i requisiti specifici di diverse leghe per pressofusione.
Il nostro team di esperti può assistervi nella scelta del materiale base dello stampo più adatto in base al tipo di lega per pressofusione che state utilizzando. Sia che stiate fondendo alluminio, zinco, magnesio o altre leghe, abbiamo la conoscenza e l'esperienza per fornirvi una base dello stampo di alta qualità.
Offriamo anche progetti di basi di stampo personalizzate. Prendiamo in considerazione le proprietà della lega di pressofusione, come fluidità, caratteristiche di solidificazione ed espansione termica, per progettare una base dello stampo in grado di ottimizzare il processo di pressofusione. Le nostre basi per stampi sono prodotte con elevata precisione per garantire dimensioni precise delle parti e un'eccellente finitura superficiale.
Oltre alle nostre basi per stampi per pressofusione, forniamo anche prodotti correlati comeStampi in plastica di grandi dimensioni,Stampi per Prodotti in Plastica,Stampo in plastica per il settore aerospaziale, EStampo ad iniezione ad alta precisione. Questi prodotti sono progettati con la stessa attenzione alla qualità e alle prestazioni, garantendovi le migliori soluzioni per le vostre esigenze di produzione.
Contattaci per i tuoi acquisti
Se stai cercando un fornitore affidabile di base per stampo per pressofusione o hai bisogno di consigli sul rapporto tra la base dello stampo e la lega per pressofusione, siamo qui per aiutarti. Il nostro team è pronto a discutere le vostre specifiche esigenze e fornirvi le soluzioni più adatte. Che tu sia nella fase di progettazione iniziale o desideri migliorare il processo di pressofusione esistente, ci impegniamo ad aiutarti a raggiungere i tuoi obiettivi. Mettiti in contatto con noi oggi per avviare il tuo approvvigionamento e portare le tue operazioni di pressofusione al livello successivo.
Riferimenti
[1] S. Nadella e M. Manivannan, "Una revisione del processo di pressofusione, dei materiali dello stampo, dei meccanismi di guasto dello stampo e delle tecniche di miglioramento della durata dello stampo". Giornale internazionale di tecnologia di precisione, vol. 7, n. 1, pp. 2-12, 2013.
[2] MP de Oliveira, JCP Rodrigues e ARE Singh, "Ingegneria superficiale degli strumenti di pressofusione: una revisione di rivestimenti e trattamenti". Giornale di ingegneria e prestazioni dei materiali, vol. 23, n. 3, pp. 887 - 902, 2014.